
 关注手机站
 微信服务号
行业新闻
结论先说:武汉铝方通可以做弧形造型,但能不能做好,取决于放样精度、开槽间距和龙骨走向这三件事。市面上常见的波浪形、拱形吊顶,用的并不是特殊材料,而是在常规型材基础上做二次加工和现场调校,加工环节差 1 毫米,装上去的缝隙和平整度都会放大成肉眼可见的缺陷。
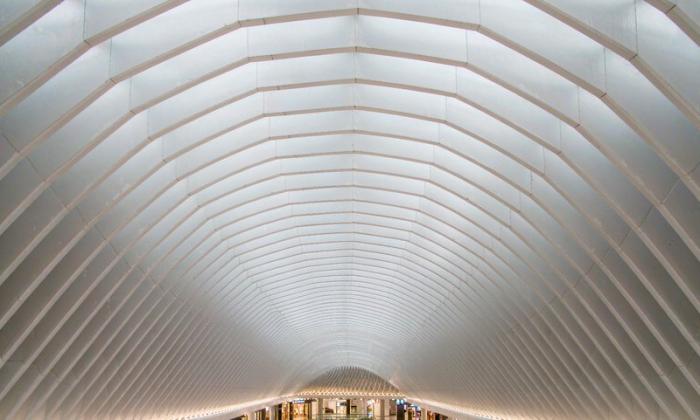
一、弧形铝方通有哪两种成型方式
武汉铝方通做弧形,常见有两条路。第一种是模具滚弯成型,把方管通过专用模具滚出单向弧,型材整体连续、接缝少,观感最顺滑,适合半径较大的弧段,但需要提前开模,批量小时成本偏高。第二种是切段拼接,把直料按弧线分段切割再用连接件拼出近似弧线,灵活、造价低,缺点是每个拼接点都是视觉断点,只适合弧度平缓的走道或包边位置。设计阶段就要定好用哪种,中途更换会直接影响龙骨排布和工期。
二、放样与开槽是成型的关键
弧形段必须 1:1 放样,把现场实测的标高、梁底位置、喷淋和灯具洞口都标进放样图,再交给工厂下料。需要弯曲的型材,还要在内侧按计算间距开槽,槽距越小弧线越顺,但槽太密会削弱截面刚度,通常控制在 20 至 40 毫米之间,具体要看型材壁厚和弧半径。放样图一旦确认,现场就不要再随意调整标高,否则已开槽的料只能报废。
三、弧形段的龙骨与吊点布置
直段龙骨按常规间距排布即可,弧形段的龙骨要跟着弧线走,吊点间距比直段收窄一到两成,避免弧顶下垂、弧底起拱。同时要保证每根型材至少有两个受力吊点,靠单点固定的位置时间一长容易扭转,弧线就散了。弧形区域与直段区域的交接处要设过渡段,不能直接硬接,否则接缝处会出现明显的折角。
四、验收与造价上的几个提醒
验收时重点看三处:弧线是否连续顺畅、型材之间间距是否均匀、端部收口是否齐整。弧形造型的损耗率明显高于直段,一般要预留 8% 到 15% 的余量;工期上也要比平面吊顶多出放样和二次加工的时间。武汉鹏泰铝业可配合设计方完成放样复核、型材加工与现场安装指导,让武汉铝方通的弧形效果既符合图纸,也经得起近距离观察。


